- Hogar
- Sobre nosotros
- Productos
- Edificio con estructura de acero
- Almacén de estructura de acero
- Edificio de acero escolar
- Edificio de acero hospitalario
- Estadio de estructura de acero
- Estructura de acero de la estación de tren
- Estructura de acero del aeropuerto
- Sala de exposiciones de estructuras de acero
- Casas contenedor
- Casas Prefabricadas
- Noticias
- Descargar
- Enviar consulta
- Contáctenos

Español
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Análisis de la tecnología de producción de estructuras de acero.
Ⅰ. Descripción general
Fabricación de estructuras de acero.Es el proceso de convertir dibujos de diseño en componentes estructurales físicos. Su objetivo principal es procesar materiales de acero para convertirlos en miembros estructurales de acero calificados de acuerdo con los requisitos de diseño a través de procedimientos de producción en fábrica, manteniendo las propiedades seccionales del acero básicamente sin cambios.
La tecnología de producción de estructuras de acero es generalmente similar a la de la fabricación mecánica. Sin embargo, dado que los productos de estructura de acero finalmente se ensamblan en las obras de construcción, sus procesos ponen mayor énfasis en el control de precisión y la prevención de deformaciones.
Ⅱ. Diagrama de flujo del proceso de producción de estructuras de acero
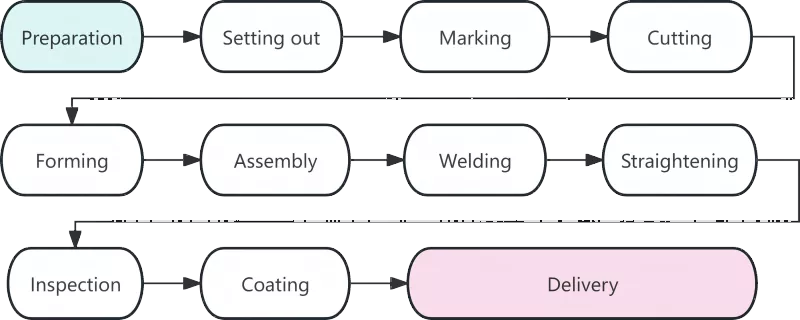
Ⅲ. Análisis detallado de cada procedimiento de trabajo
|
Proceso |
Descripción |
|
Preparación de materiales |
La preparación del material marca el inicio de la fabricación de estructuras de acero y su calidad afecta directamente a todos los procedimientos de trabajo posteriores. Las tareas principales en esta etapa incluyen la recepción del material, el enderezamiento y la limpieza de superficies. Una vez que los materiales de acero lleguen a la fábrica, sus certificados de materiales se compararán con los productos reales. Se realizará una nueva inspección de la composición química y las propiedades mecánicas de los aceros utilizados en los principales componentes estructurales. Los aceros deformados causados durante el transporte se enderezarán mediante enderezadores de rodillos o máquinas elevadoras hidráulicas. La experiencia demuestra que aproximadamente el 80% de los errores dimensionales en el corte se deben a materias primas no enderezadas. |
|
Desván |
El lofting es el primer paso crítico para el control de precisión en la fabricación de estructuras de acero. En plataformas dedicadas o mesas de diseño, los técnicos dibujan juntas y contornos de componentes a escala real en una proporción de 1:1 de acuerdo con los dibujos de diseño para definir las formas de las piezas. Además de verificar las dimensiones del dibujo, se debe reservar el margen de contracción de soldadura según lo requieran los procesos relevantes. Generalmente se dejará un margen de 1 a 1,5 milímetros para cada soldadura a tope. |
|
Calificación |
También conocido como trazado, el marcado se refiere al procedimiento de utilizar plantillas para marcar las posiciones de los orificios y las líneas de mecanizado para los contornos de los componentes en placas y secciones de acero. Se sigue el principio de "piezas grandes primero, piezas pequeñas después" para maximizar la tasa de utilización del material. A través de un diseño optimizado, la tasa general de utilización del material puede alcanzar más del 85% e incluso puede superar el 92% después de la optimización del anidamiento. |
|
Corte |
El corte es el proceso de separar las materias primas en partes individuales siguiendo líneas marcadas. Los principales métodos de corte incluyen el corte con gas, el corte por plasma y el corte por láser. La aplicación generalizada de la tecnología de corte por control numérico ha mejorado la precisión y eficiencia de la fabricación de estructuras de acero. Algunas superficies cortadas están calificadas para soldadura directa sin procesamiento secundario de bordes. |
|
formando |
Los componentes no lineales, como vigas curvas y tubos doblados, se moldearán mediante doblado en frío o en caliente. El doblado en frío se realiza a temperatura ambiente y es aplicable a componentes curvos comunes. Para el doblado en caliente, los aceros se calientan a 900-1100°C antes del doblado, lo que se adopta para placas gruesas o componentes con radios de curvatura pequeños. |
|
Asamblea |
Ensamblaje significa combinar piezas procesadas según lo requerido por los dibujos y fijarlas temporalmente mediante soldadura por puntos. El procedimiento de ensamblaje estándar es el siguiente: Esmerilar las costuras de empalme de las placas de brida → Eliminar las rebabas en las placas de alma → Lograr un posicionamiento preciso con una máquina de ensamblaje → Completar el ensamblaje de acero de sección en T de un solo lado → Voltear el ensamblaje y finalizar el conformado general. |
|
Soldadura |
La soldadura es el procedimiento central en la fabricación de estructuras de acero con altos requisitos técnicos y un estricto control de calidad. Los métodos de soldadura comúnmente utilizados incluyen la soldadura automática por arco sumergido, la soldadura con protección de gas CO₂ y la soldadura por arco metálico con protección. |
|
Alisado |
La tensión térmica generada durante la soldadura provocará la deformación del componente, que deberá eliminarse enderezándola para restaurar la forma geométrica original. Los métodos de alisado comunes incluyen el alisado mecánico, el alisado con llama y el alisado combinado. El calentamiento en la misma posición no se realizará más de tres veces y el sobrecalentamiento está estrictamente prohibido. |
|
Inspección |
A lo largo de todo el proceso de fabricación, la inspección sirve como garantía clave para la calidad del producto. La inspección por fases cubre principalmente la inspección de la materia prima, la inspección durante el proceso y la inspección posterior a la soldadura. No se permiten defectos fatales como grietas y fusión incompleta dentro de las soldaduras. |
|
Revestimiento |
El revestimiento proporciona protección anticorrosión y contra incendios a las estructuras de acero. El sistema de recubrimiento estándar consta de tres capas: imprimación epoxi rica en zinc, capa intermedia de hierro micáceo epoxi y capa final de poliuretano o fluorocarbono. El revestimiento resistente al fuego se aplicará en múltiples capas finas. La temperatura ambiente para la operación de recubrimiento no debe ser inferior a 5°C, la humedad relativa no debe exceder el 85% y la temperatura de la superficie del acero debe ser al menos 3°C mayor que el punto de rocío. |
|
Entrega desde fábrica |
La entrega es el paso final de la fabricación de estructuras de acero. A los componentes que pasen la inspección final se les asignarán números de serie y marcas únicos. Los componentes se agruparán en grupos según la secuencia de instalación. Se colocarán bloques de madera o juntas de goma entre los componentes para evitar rayones en el revestimiento. |
IV. Tendencias de desarrollo de la tecnología moderna de fabricación de estructuras de acero
Estructura de acero modernaLa fabricación es cada vez más inteligente y mecanizada para mejorar la precisión y la eficiencia de la producción. La tecnología de control numérico, la soldadura automática, la aplicación BIM y la simulación virtual para el premontaje representan las tendencias de desarrollo futuras de la industria.
La producción de estructuras de acero es un sistema completo que presenta procesos estrechamente relacionados, requisitos de alta precisión y un estricto control de calidad. Cada procedimiento, desde el diseño hasta el recubrimiento, afecta directamente la calidad de los productos terminados. Con la aplicación generalizada de tecnologías inteligentes, se adoptarán normas más estrictas para las estructuras de acero, lo que conducirá a una mayor mejora en la calidad del producto.
Noticias relacionadas
- ¿Cómo seleccionar el tamaño apropiado para una construcción de establo para caballos con estructura de acero?
- Montaje de estructura de acero en sitio + Flujo de trabajo de construcción de elevación integral + Consideraciones clave
- ¿Por qué elegir una construcción de casa prefabricada con estructura de acero de doble capa para la vida moderna?
- Nueve puntos clave para el diseño y construcción de edificios de fábricas con estructura de acero
- ¿Cómo puede la construcción de cobertizos para pollos con estructura de acero mejorar la gestión de las granjas avícolas?
- Edificios industriales "estilo locomotora": ¿las oficinas de tres pisos deberían ser de acero o de hormigón?
Déjame un mensaje